常見問題是什麼?
多數供應商在 Inconel 焊接組件專案中失利,原因只有一個: 他們把它當成不鏽鋼來處理。 在實際專案中,失效很少是因為「焊道外觀不佳」。
常見失效模式:
- 高強度合金的熱裂
- 熱影響區(HAZ)性能下降(強度/耐腐蝕性降低)
- 變形導致密封面失效
- 隱藏氣孔/未熔合
我們的製程可預防這些特定失效,並以文件證明。
何時選擇焊接
-
大型零件
從實心材料整塊加工並不經濟時。
-
薄壁結構
熱工設備與鈑金組件。
-
內部結構
由子組件組成的承壓組件。
-
修復與改造
採用受控變形的修復焊接組件。
我們如何執行 Inconel 焊接專案
焊接評估
報價前評估接頭類型、可及性、熱輸入及規範要求(ASME/規格)。
WPS/PQR
界定程序範圍與交付文件(WPS/PQR/WPQ),以供文件記錄。
工裝固定
規劃收縮方向、拘束策略與定位焊,以控制變形。
焊後處理
消除應力、固溶/時效處理順序,以及精加工策略。
驗證
尺寸檢查、外觀輪廓檢查與選配 NDT(FPI/射線檢測)。
支援的合金與焊接實務
Inconel 625
易於焊接的耐腐蝕合金
通常可採焊接後狀態使用。主要風險:變形與耐腐蝕表面。
Inconel 718
對製程敏感的高強度合金
風險在於性能恢復,通常需要特定的焊後熱處理(PWHT)順序。
Inconel 600/601
熱工設備
用於爐體/熱循環環境。風險:氧化物特性與薄壁翹曲。
Inconel X-750
彈簧/緊固件合金
析出硬化合金。處理順序對機械性能至關重要。
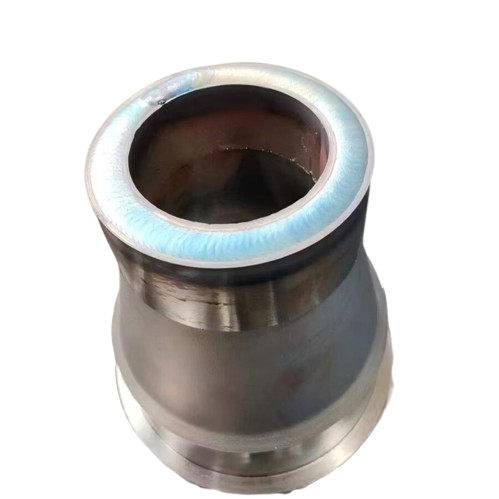
典型 Inconel 焊接組件
交付文件與驗證
若您供應航太/能源/核能供應鏈,能否順利納入供應商名單,往往取決於「文件要求的實際狀況」。
-
可追溯性
爐批/批次 MTR + CoC。
-
焊接文件
符合規格要求的 WPS/PQR/WPQ。
-
報告
檢驗、NDT(FPI)、焊接圖。
RFQ「快速報價」檢查清單
STEP 檔案 + 圖面(接頭標註)
合金牌號 + 狀態
接頭要求(適用規範?)
允許變形量/基準
焊後處理(消除應力?)
檢驗/NDT 要求
您將收到:
報價 + 焊接計畫(變形控制策略)
常見問題:工程師專業版
TIG(GTAW)是否永遠是 Inconel 的最佳焊接方式?
能否保證「完全不變形」?
Inconel 焊接件是否需要熱處理?
焊接後可以再加工嗎?
索取報價 + 焊接評估
上傳檔案以供工程評估。