Inconel-Schweißservice
Schweißnahtintegrität, die sich überprüfen lässt – für Baugruppen für hohe Temperaturen, korrosive Umgebungen und kritische Druckanwendungen. Baugruppen.
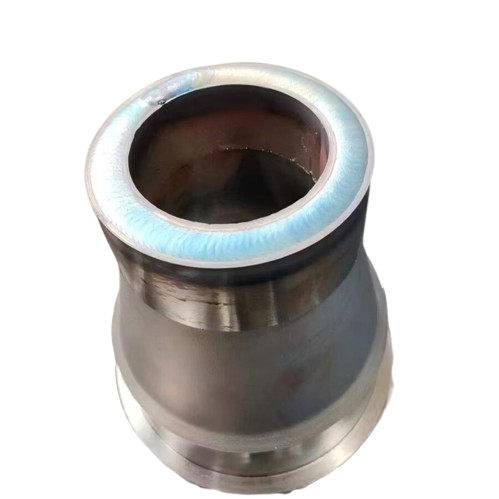
Was geht typischerweise schief?
Die meisten Lieferanten verlieren Projekte mit Inconel-Schweißbaugruppen aus einem Grund: Sie behandeln den Werkstoff wie Edelstahl. In realen Projekten sind Fehler nur selten auf „unschön aussehende Schweißraupen“ zurückzuführen.
Typische Fehlerarten:
- Heißrisse in hochfesten Legierungen
- Eigenschaftsverlust in der WEZ (geringere Festigkeit/Korrosionsbeständigkeit)
- Verzug, der Dichtflächen unbrauchbar macht
- Verdeckte Porosität/unzureichende Bindung
Unser Verfahren verhindert diese spezifischen Fehler – und belegt dies anschließend mit Dokumentation.
Wann Schweißen die richtige Wahl ist
-
Große Bauteile
Wenn die Zerspanung aus einem Vollmaterialblock unwirtschaftlich ist.
-
Dünnwandige Konstruktionen
Thermische Komponenten und Blechbaugruppen.
-
Innenliegende Merkmale
Druckbaugruppen aus Unterkomponenten.
-
Reparatur und Nachrüstung
Reparaturschweißbaugruppen mit kontrolliertem Verzug.
So führen wir ein Inconel-Schweißprojekt durch
Schweißprüfung
Bewertung von Nahtart, Zugänglichkeit, Wärmeeinbringung und Regelwerk (ASME/Spezifikation) vor der Angebotserstellung.
WPS / PQR
Festlegung des Verfahrensumfangs und der Dokumentationslieferungen (WPS/PQR/WPQ).
Spannvorrichtungen
Planung von Schrumpfrichtung, Spannstrategie und Heftung zur Verzugskontrolle.
Nach dem Schweißen
Spannungsarmglühen, Lösungs- und Auslagerungsbehandlungen sowie Strategie für die Endbearbeitung.
Verifizierung
Maßprüfungen, Sichtprüfung des Nahtprofils und optionale ZfP (FPI/Radiografie).
Unterstützte Legierungen und Schweißpraxis
Inconel 625
Gut schweißbare Korrosionsschutzlegierung
Oft im geschweißten Zustand verwendbar. Hauptrisiken: Verzug und korrosionsbeständige Oberflächen.
Inconel 718
Festigkeitslegierung mit hoher Empfindlichkeit
Das Risiko liegt in der Wiederherstellung der Werkstoffeigenschaften. Häufig sind spezielle PWHT-Behandlungsfolgen erforderlich.
Inconel 600 / 601
Thermische Komponenten
Einsatz in Öfen und bei thermischer Wechselbeanspruchung. Risiken: Oxidationsverhalten und Verzug dünner Wände.
Inconel X-750
Feder- und Befestigungselementlegierung
Ausscheidungsgehärtet. Die Behandlungsfolge ist entscheidend für die mechanische Leistungsfähigkeit.
Typische Inconel-Schweißbaugruppen
Lieferumfang und Validierung
Wenn Sie in die Lieferketten der Luft- und Raumfahrt, Energie- oder Nuklearindustrie liefern, entscheidet die „Realität der Dokumentation“ darüber, ob Sie als Lieferant zugelassen werden.
-
Rückverfolgbarkeit
MTR für Schmelze/Charge + CoC.
-
Schweißdokumentation
WPS/PQR/WPQ gemäß Spezifikation.
-
Berichte
Prüfung, ZfP (FPI), Schweißnahtpläne.
Checkliste für den „Expressweg“ bei RFQs
STEP-Datei + Zeichnung (Nahtangaben)
Legierungsgüte + Zustand
Nahtanforderungen (Regelwerk?)
Zulässiger Verzug / Bezugspunkte
Nachbehandlung nach dem Schweißen (Spannungsarmglühen?)
Prüf-/ZfP-Anforderungen
Sie erhalten:
Angebot + Schweißplan (Strategie zur Verzugskontrolle)
FAQ: Antworten auf Ingenieurniveau
Ist WIG (GTAW) immer das beste Verfahren für Inconel?
Können Sie „keinen Verzug“ garantieren?
Benötigen geschweißte Inconel-Bauteile eine Wärmebehandlung?
Können Sie nach dem Schweißen bearbeiten?
Bereit, Risiken bei Ihrer Inconel-Schweißbaugruppe zu minimieren?
Wenn Ihr Projekt sich keine Risse, Nacharbeit oder Dichtungsfehler leisten kann, kaufen Sie nicht einfach „Schweißstunden“. Entscheiden Sie sich für einen validierten Prozessweg.
Angebot und Schweißprüfung anfordern
Laden Sie Ihre Dateien zur technischen Prüfung hoch.