Services de soudage Inconel
Une intégrité de soudage vérifiable — pour les Assemblages critiques soumis aux hautes températures, à la corrosion et à la pression .
Quels problèmes surviennent généralement ?
La plupart des fournisseurs perdent des projets de pièces soudées en Inconel pour une raison : ils le traitent comme de l’acier inoxydable. Dans les programmes industriels, les défaillances sont rarement dues à des cordons d’aspect médiocre.
Modes de défaillance prévisibles :
- Fissuration à chaud dans les alliages à haute résistance
- Perte des propriétés de la ZAT (baisse de résistance et de résistance à la corrosion)
- Déformation compromettant les surfaces d’étanchéité
- Porosité cachée / manque de fusion
Notre procédé prévient ces défaillances spécifiques, puis le démontre au moyen de la documentation.
Quand choisir le soudage
-
Pièces de grandes dimensions
Quand l’usinage dans un bloc massif entraîne du gaspillage.
-
Structures à parois minces
Équipements thermiques et assemblages en tôle.
-
Caractéristiques internes
Ensembles sous pression constitués de sous-composants.
-
Réparation et modernisation
Pièces soudées réparées avec maîtrise de la déformation.
Notre approche d’un programme de soudage Inconel
Étude du soudage
Évaluation du type d’assemblage, de l’accès, de l’apport thermique et des exigences du code (ASME/spécification) avant l’établissement du devis.
DMOS / QMOS
Définition du périmètre du mode opératoire et des livrables (DMOS/QMOS/QMOS opérateur) pour la documentation.
Montage de bridage
Détermination du sens de retrait, de la stratégie de bridage et du plan de pointage afin de maîtriser la déformation.
Après soudage
Détensionnement, séquences de mise en solution et de vieillissement, et stratégie d’usinage de finition.
Vérification
Contrôles dimensionnels, examen visuel du profil et END en option (ressuage/radiographie).
Alliages pris en charge et réalité du soudage
Inconel 625
Alliage résistant à la corrosion facile à souder
Souvent acceptable à l’état brut de soudage. Risque principal : déformation et état des surfaces exposées à la corrosion.
Inconel 718
Alliage haute résistance, sensible
Le risque concerne la restauration des propriétés. Des séquences spécifiques de traitement thermique après soudage sont souvent nécessaires.
Inconel 600 / 601
Équipements thermiques
Utilisés dans les fours et les applications soumises à des cycles thermiques. Risques : comportement des oxydes et gauchissement des parois minces.
Inconel X-750
Alliage pour ressorts et fixations
Durci par précipitation. Le séquencement est essentiel aux performances mécaniques.
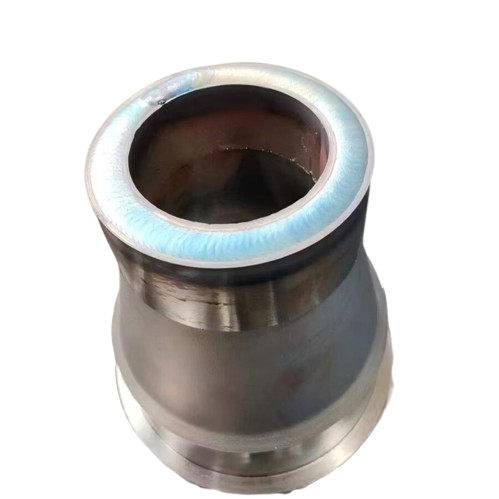
Pièces soudées typiques en Inconel
Livrables et validation
Si vous fournissez les chaînes d’approvisionnement de l’aéronautique, de l’énergie ou du nucléaire, les exigences documentaires déterminent votre référencement comme fournisseur.
-
Traçabilité
Certificat matière (MTR) par coulée/lot et certificat de conformité (CoC).
-
Documentation de soudage
DMOS/QMOS/QMOS opérateur conformes à la spécification.
-
Rapports
Inspection, END (ressuage), plans de soudage.
Liste de contrôle pour accélérer la demande de devis
Fichier STEP et plan (indications des assemblages)
Nuance et état de l’alliage
Exigences relatives aux assemblages (code ?)
Déformation admissible / références géométriques
Après soudage (détensionnement ?)
Besoins en inspection/END
Vous recevez :
Devis et plan de soudage (stratégie de maîtrise de la déformation)
FAQ : questions d’ingénierie
Le TIG (GTAW) est-il toujours la meilleure solution pour l’Inconel ?
Pouvez-vous garantir l’absence de déformation ?
Les pièces en Inconel soudées nécessitent-elles un traitement thermique ?
Pouvez-vous usiner les pièces après soudage ?
Prêt à réduire les risques liés à vos pièces soudées en Inconel ?
Si votre programme ne peut pas se permettre la fissuration, les reprises ou les défaillances d’étanchéité, n’achetez pas des heures de soudage. Choisissez un procédé validé.
Demander un devis et une étude de soudage
Téléversez vos fichiers pour une évaluation par notre équipe d’ingénierie.