Inconel 718 di precisione
Servizi di lavorazione e produzione
Componenti in superlega ad alte prestazioni, realizzati con precisione di ±0.005 mm e completa tracciabilità dei materiali.
Perché i team orientati all'ingegneria scelgono AlloyAccu
Inconel 718 (UNS N07718) è una delle superleghe a base di nichel più impegnative da lavorare nella produzione industriale. L'elevata resistenza, il rapido incrudimento e la bassa conducibilità termica non lasciano margine di errore alle officine meccaniche tradizionali.
Da AlloyAccu, non ci limitiamo a lavorare Inconel: ne controlliamo il comportamento con competenza ingegneristica. Dai componenti rotanti aerospaziali ai componenti per applicazioni petrolifere e del gas in fondo al pozzo, i nostri processi sono progettati specificamente per controllare calore, sollecitazioni, usura degli utensili e integrità metallurgica durante l'intero processo produttivo.
Non riceverete solo componenti, ma una catena di fornitura gestita in modo da ridurre i rischi, tracciabile e ripetibile per componenti in Inconel destinati ad applicazioni critiche.
Integrità metallurgica
Processi controllati per prevenire l'incrudimento e la formazione di strati bianchi.
Precisione a livello micrometrico
Tolleranze costanti fino a ±0.005 mm sulle caratteristiche critiche.
Tracciabilità completa
MTR, CoC e rapporti di ispezione per ogni lotto.
Integrazione verticale
Lavorazione, stampa 3D, saldatura e finitura in un'unica sede.
Capacità produttive complete per Inconel 718
AlloyAccu offre una piattaforma produttiva verticalmente integrata per le superleghe a base di nichel, dalla prototipazione alla produzione in serie.
Lavorazione CNC ad alta precisione
Ideale per: superfici di tenuta, interfacce, alesature, filettature e geometrie di livello aerospaziale.
- Fresatura simultanea a 3/4/5 assi
- Tolleranze fino a ±0.005 mm
- Solubilizzato e indurito per invecchiamento (44 HRC)
Produzione additiva di Inconel
Ideale per: canali di raffreddamento interni, strutture reticolari leggere e iterazioni rapide.
- Sinterizzazione laser diretta dei metalli (DMLS)
- Spessore dello strato: 20–60 µm
- Riduce il rapporto materiale acquistato/materiale volante
Saldatura e fabbricazione di Inconel
Ideale per: assiemi strutturali, componenti in pressione e parti di riparazione.
- Saldatura GTAW (TIG) e laser
- Qualificati secondo ASME Section IX
- Trattamento termico post-saldatura interno
Forgiatura e fusione
Ideale per: componenti strutturali ad alta resistenza e produzione di forme prossime a quelle finali.
- Forgiatura in stampo chiuso e anelli laminati
- Microfusione per geometrie complesse
- Capacità fino a 200 kg
Finiture e lavorazioni secondarie
- Rettifica e lappatura di precisione (Ra 0.4 µm)
- Taglio laser e piegatura (0.5 – 6 mm)
- Passivazione ed elett lucidatura
- Sabbiatura a microsfere
Riepilogo delle capacità tecniche
| Parametro | Lavorazione di AlloyAccu |
|---|---|
| Materiali | Inconel 718, 625, X-750, 600, 601 |
| Durezza | Fino a 44 HRC (stato invecchiato) |
| Tolleranze | Da ±0.005 mm a ±0.05 mm |
| Finitura superficiale | Fino a Ra 0.4 µm |
| Conformità | ISO 9001:2015, allineamento ad AS9100, saldatura ASME IX |
| Documentazione | MTR, CoC, rapporti dimensionali e di ispezione |
Come controlliamo i rischi di lavorazione di Inconel 718
La maggior parte dei problemi relativi a Inconel non si verifica in fase di progettazione, ma durante la produzione. AlloyAccu elimina questi rischi grazie a un rigoroso controllo dei processi.
Tracciabilità dei materiali al 100%
Ogni lotto include MTR originali, tracciabilità della colata/del lotto e Certificato di conformità (CoC).
Metrologia e convalida
CMM Hexagon, ispezione ottica, rapporti FAI e convalida della rugosità superficiale.
DFM e ingegneria di processo
Revisione pre-produzione dell'accessibilità degli utensili, delle zone termicamente alterate e dell'accumulo delle tolleranze per eliminare le rilavorazioni.
Controlli non distruttivi opzionali
Controllo con liquidi penetranti fluorescenti (FPI), radiografia e controlli a ultrasuoni su richiesta.
Fattori di costo e riduzione dei costi per Inconel 718
Inconel 718 è costoso per via della fisica della lavorazione, non solo del costo del materiale.
Principali fattori di costo:
- Rapida usura degli utensili dovuta all'incrudimento
- Elevato rischio di scarto per i componenti a parete sottile
- Rapporto materiale acquistato/materiale volante per billette di grandi dimensioni
Come AlloyAccu riduce i costi:
- Lavorazione allo stato solubilizzato prima dell'invecchiamento
- Impiego di utensili in ceramica e in carburo ad alte prestazioni
- Ottimizzazione dei percorsi utensile per mantenere costante il carico di taglio
- Offerta di produzione additiva per ridurre gli sprechi
Prevenzione dei difetti:
Componenti in Inconel 718 che lavoriamo più spesso
Componenti molto richiesti che realizziamo regolarmente. Se il vostro componente non è nell'elenco, inviateci il disegno: 718 è proprio il tipo di «materiale ad alto rischio» per cui siamo attrezzati.
Aerospaziale e difesa
- • Staffe e collegamenti per motori a turbina
- • Rivestimenti delle camere di combustione e turbolatori
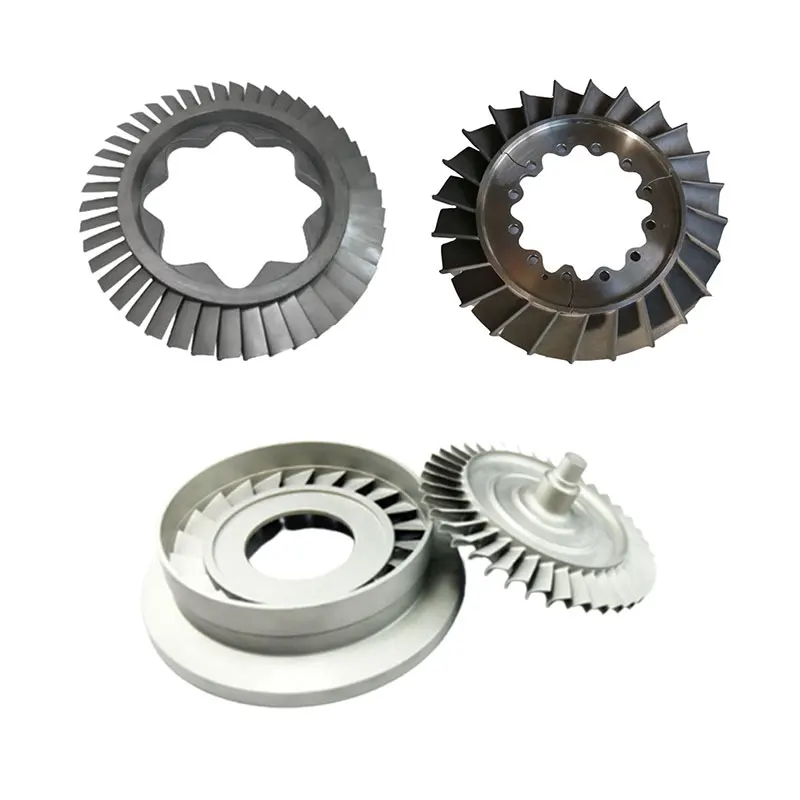
- • Palette direttrici degli ugelli (NGV)
- • Bulloneria e prigionieri per alte temperature
- • Componenti per attuatori e forcelle
Caratteristiche: pareti sottili, profili a 5 assi, superfici di tenuta.
Petrolio e gas
- • Corpi per utensili da fondo pozzo
- • Gabbie per valvole e trim per choke
- • Collettori ad alta pressione
- • Connettori filettati e raccordi intermedi
- • Orifizi calibrati e manicotti antiusura
Caratteristiche: alesature profonde, filettature lunghe, controlli non distruttivi richiesti.
Energia e produzione di potenza
- • Anelli di ritegno e tenute per turbine a gas
- • Piastre terminali per scambiatori di calore
- • Teste bruciatore e stabilizzatori di fiamma
- • Corpi per strumentazione
- • Flange per alte temperature
Caratteristiche: elevata planarità, scanalature di tenuta, integrità superficiale.
Automotive e motorsport
- • Corpi turbina per turbocompressori
- • Flange V-band per scarichi
- • Prigionieri ad alta resistenza per zone calde
- • Raccordi per sensori EGT/O2
Semiconduttori
- • Flange per camere a vuoto
- • Blocchi di distribuzione del gas
- • Corpi valvola ad alta purezza
- Componenti per riscaldatori
Industria chimica
- • Alberi e manicotti per pompe
- • Corpi valvola e coperchi
- • Componenti per reattori
- • Cappelli per alta pressione
Geometrie comuni in Inconel 718 per cui siamo attrezzati
Domande frequenti di ingegneria
È possibile lavorare Inconel 718 completamente indurito per invecchiamento?
Fornite certificazioni dei materiali per il settore aerospaziale?
Come controllate il calore durante la lavorazione?
Potete eseguire saldatura e lavorazione meccanica sullo stesso progetto?
Quali sono i tempi di consegna previsti?
Pronti a iniziare?
Non lasciate che Inconel 718 diventi il punto critico del vostro programma. Affidatevi a un produttore che conosce il materiale, la fisica della lavorazione e la responsabilità legata a ogni componente.
Cosa inviare per un preventivo accurato:
- File STEP o modello solido
- Disegno con tolleranze
- Quantità (prototipo o produzione)
- Stato del trattamento termico
- Requisiti di ispezione (CMM, FAI, NDT)
Richiedi un preventivo
Caricate il file STEP per una revisione ingegneristica.